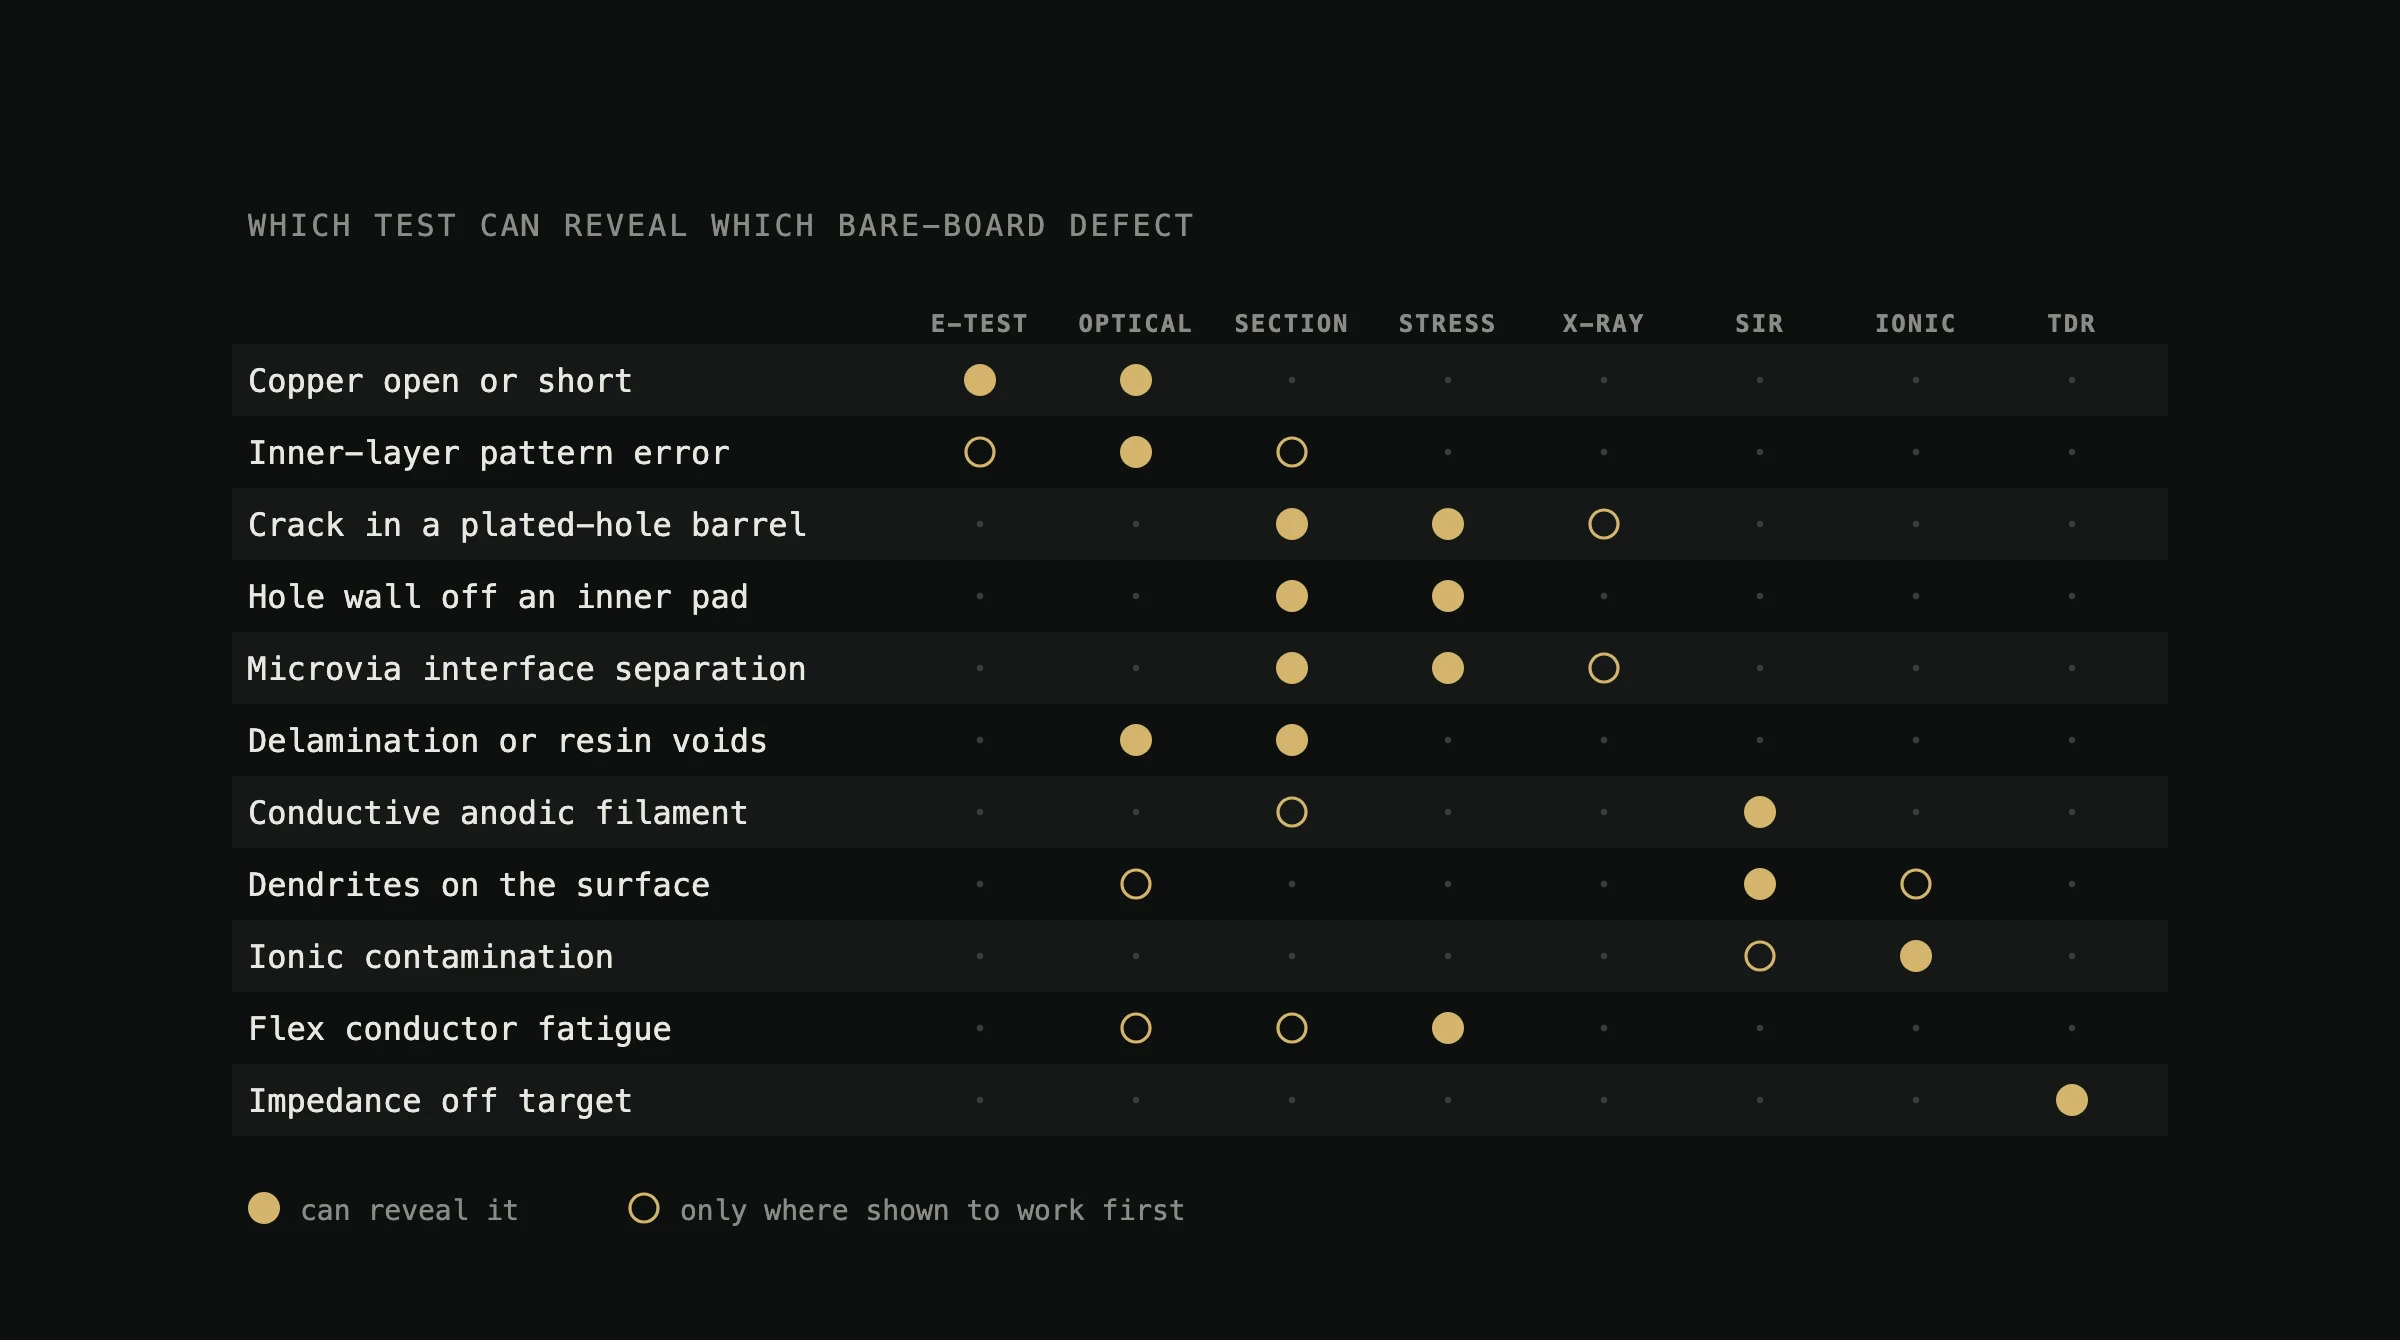
プリント基板は、最終電気検査に合格していても、使用中に故障することがあります。工場が行う試験は、それぞれ 1 つの問いに答えるものです。すべてのネットが基板データのとおりに接続されているか、ある層がアートワークと一致しているか、めっきスルーホールが熱に耐えるか、湿度の高い環境でも表面が絶縁を保つか、といった問いです。本稿では、断線や短絡から、穴のバレルのクラック、積層板内部でのフィラメントの成長、目標から外れたインピーダンスまで、ベア基板の 11 種類の不良を取り上げます。そのうえで、それぞれの不良を見つけられる試験、合格という結果でも証明されないこと、そしてどの試験がサンプルを消耗させたり破壊したりするかを整理します。
要点
- 最終電気検査は、元の基板データに照らして、すべてのネットについて断線と、ほかのネットとの短絡を調べます。[1] NASA は、この検査が顧客の設定したパラメータに従って行われると述べており[2]、何を検査するかは買い手の仕様によって決まります。
- 内層を検査できるのは、積層の前だけです。欧州のある基板メーカーは、この段階で内層パネルを 1 枚ずつ、設計データと照合する自動光学検査 (AOI) で全面検査しています。[3]
- 穴のバレルのクラックや、穴が内層パッドから剥がれる不良は、抵抗を測定しながらクーポンに熱サイクルを加える試験と、断面観察(マイクロセクション)によって見つかります。[4] NASA ゴダード宇宙飛行センターがサプライヤー自身の断面観察試料を再検査したところ、20 から 30% が不合格となりました。[5]
- Isola が積層板について行った、湿度とバイアス電圧を加える試験では、絶縁抵抗は低下したもののベーキング後に回復し、導電性フィラメントは成長しませんでした。[6] 積層板での結果だけでは、穴あけ加工した基板の評価にはなりません。
- 表面絶縁抵抗の低下は、表面で電流が漏れていることを示しますが、なぜ漏れるのかは示しません。[7] 表面にあるイオンを特定すると、原因の手がかりが得られます。
3 つの問いと 3 種類の試験
ベア基板の試験は、3 つの異なる問いに答えます。1 つ目は接続性、すなわち各ネットがデータの示す箇所で接続され、それ以外のどこともつながっていないかという問いです。電気検査は、検査を行ったその時点について、この問いに答えます。2 つ目は適合性、すなわち銅のパターンがアートワークのとおりになっているかという問いです。光学検査は層を設計データから生成した画像と比較するため[3]、確認できるのは基板がデータに従っていることであり、データが正しいことではありません。3 つ目は寿命、すなわちはんだ付けの熱、温度変化、湿度、屈曲を経ても、基板がどれだけ長く機能し続けるかという問いです。これに答えられるのはストレス試験だけであり、それもストレスを加えた構造に限られます。
1 つの問いについて合格しても、ほかの問いについては何もわかりません。検査の当日には完全に導通している基板でも、めっきが薄すぎてリフローに耐えられない穴を抱えていることがあります。そのため、以下に挙げる出典の信頼性評価では、ストレスを加えながら測定を行い、その後サンプルを切断して何が起きたかを確認しています。[4]
どの試験がどの不良を見つけるか
| 欠陥 | 電気検査 | 光学検査 | 断面 | ストレス | X 線 | SIR | イオン | TDR |
|---|---|---|---|---|---|---|---|---|
| 銅パターンの断線または短絡 | ● | ● | ||||||
| 内層パターンの誤り、または導体の細り | ○ | ● | ○ | |||||
| めっきスルーホール胴部の亀裂 | ● | ● | ○ | |||||
| 穴壁と内層ランドの分離 | ● | ● | ||||||
| マイクロビア界面の分離 | ● | ● | ○ | |||||
| 層間剥離、樹脂クラック、ボイド | ● | ● | ||||||
| 積層板内部の導電性陽極フィラメント(CAF) | ○ | ● | ||||||
| 表面のデンドライトとマイグレーション | ○ | ● | ○ | |||||
| イオン汚染または残渣 | ○ | ● | ||||||
| フレキ導体の疲労、またはリジッドフレキ境界部の損傷 | ○ | ○ | ● | |||||
| インピーダンスの目標外れまたは不連続 | ● |
- 銅パターンの断線または短絡● 電気検査 · 光学検査
- 内層パターンの誤り、または導体の細り● 光学検査○ 電気検査 · 断面
- めっきスルーホール胴部の亀裂● 断面 · ストレス○ X 線
- 穴壁と内層ランドの分離● 断面 · ストレス
- マイクロビア界面の分離● 断面 · ストレス○ X 線
- 層間剥離、樹脂クラック、ボイド● 光学検査 · 断面
- 積層板内部の導電性陽極フィラメント(CAF)● SIR○ 断面
- 表面のデンドライトとマイグレーション● SIR○ 光学検査 · イオン
- イオン汚染または残渣● イオン○ SIR
- フレキ導体の疲労、またはリジッドフレキ境界部の損傷● ストレス○ 光学検査 · 断面
- インピーダンスの目標外れまたは不連続● TDR
- ● 検出し得る
- ○ この対象で有効と先に示せた場合のみ
- 電気検査
- 電気検査:各ネットの導通と絶縁を確認(フライングプローブまたは専用治具). プローブがパッドに触れ、跡が残ることがある.
- 光学検査
- 光学検査:自動光学検査(AOI)、顕微鏡または目視. 基板を損なわない.
- 断面
- 断面観察:切断・研磨した断面を顕微鏡で観察. 試料を破壊する.
- ストレス
- モニタリング付きストレス試験:抵抗を測りながら熱サイクル、リフロー、屈曲サイクルを加える. 試料の寿命の一部を消費する.
- X 線
- X 線または CT(コンピューター断層撮影). 基板を損なわない.
- SIR
- 湿度・バイアス絶縁試験:表面絶縁抵抗(SIR)、または温度・湿度・バイアス試験. 試料の寿命の一部を消費する.
- イオン
- イオン分析:イオンクロマトグラフィー、または全体イオン量(ROSE)のスクリーニング. 採取した表面が変化する.
- TDR
- インピーダンス:時間領域反射・透過測定(TDR、TDT). 基板を損なわない.
銅パターン:断線、短絡、導体の細り
製造の最後に、電気検査で基板の接続を元のデータとネットごとに照合します。[1] フライングプローブテスターは治具が不要で段取りも早いものの、すべてのネットを検査するため時間がかかります。同じメーカーが使う、より高速なテスターは、良品と確認済みの基板をもとに電子的なマップを作成し、各基板をそのマップと比較します。[1] この方式では、基準となるのは設計データそのものではなく、良品基板です。同じメーカーは、2 層以上の基板では電気検査を標準とし、片面基板ではオプションとしています。[1] NASA は、フライングプローブテスターの問題点の 1 つとしてパッドの損傷を挙げています。[2]
内層はそれより前の段階で検査されます。多層基板として積層プレスした後では、誤りを修正できないためです。[3] この段階では、自動光学検査装置が各パネルを帯状に走査し、元の設計データから生成した画像と比較します。[3]
合格しても示されないこと:細くなっていても途切れていない導体は、ネットが接続しているかどうかだけを問う電気検査に合格します。銅がどれだけ残っているかは、指摘された箇所を顕微鏡で測定することで、あるいは最終的には断面観察によって明らかになります。
めっきスルーホール:バレルのクラックと内層パッドの剥離
めっきスルーホールの主な故障モードは 2 つあります。バレルクラックは、基板が厚さ方向に、穴の内側を覆う銅めっきよりはるかに大きく膨張することで生じます。内層剥離は、樹脂が横方向に膨張して穴に向かって張り出し、バレルと内層の銅との接合部にひずみを与えることで生じます。[4] Isola はその大きさを示しています。Z 軸方向では、樹脂とガラスは、ガラス転移温度より下で銅の 4.5 から 5 倍、ガラス転移温度より上では 17 から 20 倍の割合で膨張します。[8] NASA の指針は、2 つの故障が起きる時期を分けています。円周方向の疲労クラックは温度サイクルのある環境で生じ、実使用環境で長く使われた後に現れることが多い一方、穴壁とパッドの分離は主に実装の工程で起こります。[2]
これを調べるために作られた試験が、相互接続ストレス試験 (IST) です。めっきスルーホールを並べたクーポンを、抵抗を測定しながら繰り返し加熱し、穴の抵抗が 10% 上昇した時点を故障とします。[4] NASA が引用するラウンドロビン試験(複数の機関による比較試験)では、IST は、熱衝撃の後に断面観察を行う従来の方法よりも内層剥離をよく検出しました。[4] 試験条件は、基板が実際に受ける条件の範囲内にとどめる必要があります。NASA が引用するある研究では、ピーク温度 210 °C 以上で生じた故障は試験条件に起因するものと判断され、190 °C が採用されました。NASA はまた、788 サイクルに耐えていたクーポンが、260 °C の鉛フリーリフローに 6 回さらされた後には 4 サイクルまで低下した例も引用しています。[4] したがって、クーポンが受けたはんだ付けの履歴は、その試験記録に含めるべきものです。
断面観察は、穴の内部で何が起きたかを、切断した面について示します。NASA ゴダード宇宙飛行センターは、サプライヤーが提出した断面観察試料を再検査し、自らの検査でその 20 から 30% を不合格としました。[5] この調査は 2015 年から 2017 年までの 882 件のクーポン提出を対象とし、不適合は 260 件でした。最も多かったものの 1 つが内層剥離です。NASA は内層剥離を、内層の銅箔がめっきバレルから分離することと定義し、リフロー、フローはんだ付け、リワークの後に生じる断線と結びつけています。[5] NASA は断面観察を、納入される基板の最終検査というよりも、主に工程を監視する手段と位置づけています。[5] NASA のマイクロビアに関する研究では、X 線は充填されたビアを明確に識別できたものの、それ以外の状態の検出にはあまり役立ちませんでした。[4]
マイクロビアと逐次積層
高密度基板は、何回かに分けて積層プレスを行う逐次積層(ビルドアップ)で作られ、プレスのたびに、すでにできている層も加熱されます。Isola は、この技術に伴う問題として、樹脂クラック、デラミネーション、樹脂ボイド、マイクロビアの接続不良を挙げ、変形する埋込みビアのパッドと膨張する絶縁層が、マイクロビアを押したり引いたりしてランディングパッドから引き離す仕組みを説明しています。[8] NASA は 2004 年の故障解析を再掲しています。この解析では、ビアのめっきがキャプチャパッドから分離し、チップスケールパッケージ (CSP) とボールグリッドアレイ (BGA) を搭載した基板で間欠的な故障を引き起こしていました。[2] NASA 自身の試験基板では、100 回の熱サイクル後に断面観察を行ったところ、故障が見つかったのは 2 mil のマイクロビアだけでした。[4]
合格しても示されないこと:室温で導通しているマイクロビアでも、パッドとの接合が弱いことがあります。これを確かめられるのは、実際のビア構造を再現したクーポンに対し、試験中も監視を続けるストレス試験を行い、その後に断面観察を行う場合だけです。
積層板の内部:デラミネーション、ボイド、フィラメントの成長
デラミネーションと樹脂ボイドは積層の工程で生じ、工程だけでなく設計にも左右されます。Isola は、デラミネーションが起きやすい設計の大半が、残銅率の低い領域を持つものだと報告しています。[8] 表面のふくれ(ブリスター)は目で見えますが、基板内部の剥離は断面観察で見つけます。電子部品パッケージの内部を画像化する走査型超音波顕微鏡は、ここではあまり役に立ちません。NASA は、基板の銅が内部の観察を妨げると指摘し、この方法はプリント配線板の内部を調べるには実用的でないとしています。[5]
導電性陽極フィラメント (CAF) とは、基板の内部で銅が成長する現象で、典型的には電位の異なる 2 つの導体の間を橋渡しする形で生じます。[6] Isola の論文は、故障までの時間がバイアス電圧、相対湿度、穴と穴の間隔および配線と配線の間隔、温度、樹脂系に左右されること、そして最も多い経路が穴と穴の間であることを示しています。[6] 同社の試験では、湿度を管理した条件のもとで、樹脂、ガラス、ソルダーレジスト、間隔、バイアスを変えています。絶縁抵抗は低下し、ソルダーレジストがある場合にはより大きく低下しましたが、フィラメントは成長しませんでした。100 V、穴間 12 mil という条件でも低下は可逆的で、ベーキングによって元に戻りました。[6] 著者らは、基板製造における穴あけ、機械的ストレス、熱衝撃が、実際の故障の鍵となる可能性を指摘しています。[6] したがって、積層板の CAF 試験の結果は、特定の工場で穴あけとプレスを経た基板がどう振る舞うかを示すものではありません。それを知るには、その工場の工程で作ったクーポンで、湿度とバイアス電圧を加える試験を行う必要があります。
基板表面:残渣とデンドライト
湿度の高い環境で電圧がかかった基板では、一方の導体で金属が溶け出し、移動して他方の導体に析出し、デンドライトとして成長することがあります。デンドライトが導体間の隙間をつなぎ、導体どうしを短絡させると故障に至ります。[9] このリスクを調べる標準的な方法は、表面絶縁抵抗 (SIR) 試験です。櫛形パターンにバイアス電圧をかけた状態で恒温恒湿槽に保持し、試験期間を通じて抵抗を読み取ります。[7] 英国国立物理学研究所 (NPL) の研究では、櫛形パターンの間隔は 0.2 mm で、40 °C、相対湿度 93%、5 V の条件で 72 時間保持し、15 分ごとに抵抗を読み取りました。[9] デンドライトの形成はフラックス残渣の量に強く左右され、この研究では、表面処理のない銅は ENIG よりもデンドライトを形成しにくく、ENIG で生じたデンドライトは主にニッケルでした。ただし、これは意図的に汚染した条件での 1 つの比較であり、表面処理の一般的な順位づけではありません。[9]
SIR の結果は、パターン全体についての 1 つの数値です。NPL は、この測定で得られるのは系全体の合計抵抗だけであると指摘しています。[9] ZESTRON は、同じ点を逆の側から述べています。SIR 値が不合格になっても、その理由はわかりません。一方で、イオン性残渣の吸湿性は表面抵抗に強く影響するため、イオンクロマトグラフィーでどのイオンが存在するかを特定すれば、原因の手がかりが得られます。[7] 基板全体のイオン量を一括で測るスクリーニングは、結果が基板全体の平均になるため、局所的な残渣が清浄な平均値の中に埋もれることがあります。
フレキ基板とリジッドフレキ基板
筐体に収めるために一度だけ曲げるフレキ基板と、使用中に繰り返し屈曲するフレキ基板とは、別の製品です。Würth Elektronik は買い手に対し、用途が静的か動的かを明示し、曲げ半径、曲げ半径とフレキ部の厚さの比、曲げの形状、屈曲回数、屈曲の頻度を示すよう求めており、動的な屈曲を伴う用途については同社の専門担当者に相談するよう案内しています。[10] 同社のガイドは、ENIG のようにニッケルを含む表面処理は屈曲部に適さないこと、フレキシブルソルダーレジストは動的な屈曲に対応していない一方でカバーレイは対応していること、そしてフレキ基板とリジッドフレキ基板ははんだ付けの前に乾燥させる必要があることを示しています。[10] ガイドに掲載された目安のグラフでは、同じ構成で圧延銅の屈曲回数を 1,000 回超、電解銅を 500 回としていますが、試験方法は記載されていません。[10]
合格しても示されないこと:平らな状態の基板で行う導通試験からは、屈曲寿命について何もわかりません。それがわかるのは、同じ構成のクーポンを指定した曲げ半径と回数で屈曲させ、その間の抵抗を監視する試験だけです。
インピーダンス
インピーダンス制御基板のインピーダンスは、時間領域反射法 (TDR) で測定します。立ち上がりの速いステップ信号を線路に送り、その反射から特性インピーダンスと線路に沿ったその変化を読み取ることで、不連続点の位置がわかります。[11] 時間領域透過法 (TDT) は、被試験デバイスを通過する信号の挿入損失と伝搬遅延を測定するもので、被試験デバイスにはプリント基板も含まれます。[11] インピーダンスを基板そのものではなくテストクーポンで測定する場合、クーポンの値が目標どおりであれば、クーポンの層構成と形状が仕様どおりに作られたことがわかります。基板上のすべての配線が同じ形状を持つかどうかは、基板の設計と、クーポンをどのように作図したかによって決まります。電気検査が扱う導通からは、インピーダンスについて何もわかりません。
試験が実際に何をカバーしているかを確かめる質問
装置を保有していることと、それを実際の基板に適用していることは同じではありません。両者を見分けるための質問は次のとおりです。
- 電気検査のプログラムは、リリース済みの設計データから作成したものか、それとも良品と確認済みの基板から学習したものか。[1] どのネットを対象外とし、導通と絶縁にはどの判定値を適用しているか。[2]
- すべての内層を積層前に検査しているか。指摘された不良はどのように処置され、パネルまでさかのぼって追跡できるか。[3]
- ストレス試験のクーポンにはどの穴とビアの構造が含まれ、ピーク温度は何度で、何回のリフローを経た後に試験しているか。[4]
- 断面観察の試料は誰が作製し、誰が判定しているか。そのうち独立した立場で確認されているものはあるか。[5]
- CAF は、その工場自身の穴あけと積層を経たクーポンで試験しているか、それとも積層板についての結果を報告しているだけか。[6]
- 清浄度について、SIR の結果は存在するイオンの分析と組み合わされているか。サンプルはどこから採取したか。[7]
- フレキ基板について、屈曲は静的か動的か。曲げ半径はいくつで、屈曲回数は何回か。[10]
- インピーダンスについて、各クーポンはどの配線とどの層を代表しているか。[11]
各段階で求めるべき記録はPCB 工場に何を求めるか:証明書、試験成績書、サンプルにまとめており、本稿で取り上げた基板の各部位はPCB基板とは:プリント基板の構造・種類・歴史で図示しています。
データと手法
本稿は、2026 年 10 月 15 日にデスクリサーチとして作成した MPBxChange の R01 調査マトリクスに基づいています。マトリクスは不良 1 種類につき 1 行、計 21 行からなり、本稿ではそのうちベア基板に関する 11 行を取り上げています。残りは実装済みの基板に関するものです。各出典は 2026 年 10 月 16 日に改めて開き、すべての記述を出典と照合しました。マトリクスの記述が出典の内容を超えていた箇所では、本稿は出典の範囲にとどめています。Eurocircuits のページは 10 月 16 日にタイからの接続を拒否し、Isola の逐次積層に関する資料はサーバーエラーを返したため、これら 3 つの出典には、同じ文書の Internet Archive の保存版へのリンクを付けています。マトリクスは検出率も合格判定基準も定めていません。図の印は、適切な条件のもとでその方法が不良を検出しうることを意味し、すべての事例を見つけることを意味するものではありません。合格しても示されないことに関する記述は、各方法の仕組みについての MPBxChange の解釈です。IPC 規格は名称を挙げていますが、本文は転載していません。
出典
資料名と引用文は、出典の原文の言語のまま掲載しています。
- 企業 Eurocircuits (2025). Electrical Test. Eurocircuits (Internet Archive copy, 19 May 2026). 本文に戻る
- 公的機関 Bhanu Sood, NASA Goddard Space Flight Center (2018). Printed Circuit Board Inspection and Quality Control - PCB Failure Causes and Cures (Workshop G). NASA Technical Reports Server (NTRS). 本文に戻る
- 企業 Eurocircuits (2025). Registration and inspection of inner layers in PCB production. Eurocircuits (Internet Archive copy, 18 February 2026). 本文に戻る
- 公的機関 Reza Ghaffarian, Jet Propulsion Laboratory, California Institute of Technology (2006). Reliability of PWB Microvias for High Density Package Assembly: Body of Knowledge. NASA Electronic Parts and Packaging Program (NEPP). 本文に戻る
- 公的機関 Bhanu Sood, NASA Goddard Space Flight Center (2019). Focus on PCB Quality to Drive Reliability. NASA Technical Reports Server (NTRS); IPC High Reliability Forum, 14 May 2019. 本文に戻る
- 企業 Tarun Amla, Isola (c. 2002). Conductive Anodic Filament Growth Failure. Isola; paper presented at IPC Printed Circuits Expo. 本文に戻る
- 企業 Helmut Schweigart and Markus Meier, ZESTRON. Ion Chromatography as an Interpretation Aid for Climate Resistance Measurements. ZESTRON. 本文に戻る
- 企業 Doug Trobough, Isola (2013). Sequential Lamination in Printed Circuit Boards. Isola (Internet Archive copy, 27 December 2024). 本文に戻る
- 公的機関 Ling Zou and Chris Hunt, National Physical Laboratory (2008). Electrochemical impedance technique to predict circuit reliability with lead-free solders (NPL Report MAT 15). National Physical Laboratory, United Kingdom. 本文に戻る
- 企業 Würth Elektronik, Circuit Board Technology (2025). Flex Solutions Design Guide. Würth Elektronik. 本文に戻る
- 企業 Keysight Technologies. TDR/TDT Concepts (FlexDCA user guide). Keysight Technologies. 本文に戻る
引用方法: MPBxChange (2026). 基板検査の方法:PCB基板の各試験でわかること、合格でもわからないこと. MPBxChange 調査レポート. https://www.mpbxchange.com/ja/research/pcb-testing-inspection-what-each-test-finds